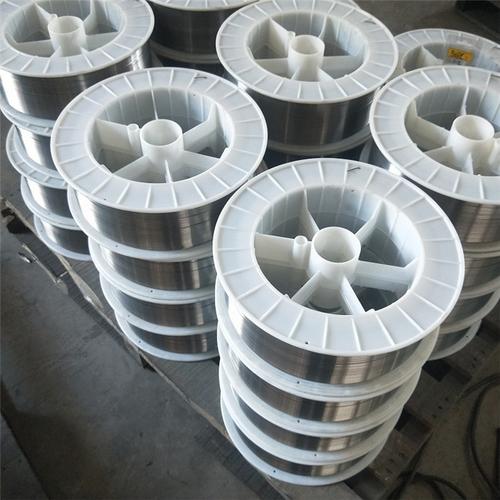
SKD61热锻模具在高温、高压、高冲击的工况下长期服役,型腔表面容易出现龟裂、塌陷、磨损、掉块等失效形式。直接更换模具成本高昂,而氩弧焊修补因热输入集中、热影响区小、操作灵活,成为热锻模具修复的主流工艺。配套氩弧焊丝的性能与供货及时性,直接影响修补质量与停产损失。本文围绕SKD61热锻模具修补用氩弧焊丝的现货选型、焊接工艺及采购要点进行系统说明。
一、为什么必须选用与SKD61匹配的专用氩弧焊丝
SKD61是一种含铬、钼、钒的热作模具钢,对应牌号约4Cr5MoSiV1/H13。其修复难点不在于把缺口填满,而在于修补区能否与母材在高温回火抗力、热疲劳性能、硬度与韧性上保持匹配。若使用普通碳钢或不锈钢焊丝,修补层在反复热循环中会迅速软化、氧化、开裂,导致二次失效。因此应优先选用成分与SKD61接近的Cr-Mo-V系热作模具钢焊丝。
二、常用SKD61模具修补氩弧焊丝类型与适用场景
1. 同质SKD61/H13焊丝
成分接近母材,修补后可通过预热、后热及回火处理获得与模具本体相近的硬度与热强性。适合型腔深部缺陷、受力较大部位的修复,是应用最广的一类。
2. 高硬度耐磨焊丝
在Cr-Mo-V基体上调整碳及合金含量,焊后硬度通常高于母材,适合分型面、浇口、冲蚀严重区域的堆焊强化,但韧性略低,不宜用于承受剧烈冲击的薄壁部位。
3. 高韧性抗裂焊丝
降低碳当量并添加镍等元素,抗冷裂与抗热裂能力更好,适合裂纹敏感区域、大面积修复的打底过渡层。
4. 镍基/钴基高温焊丝
用于极高温度或强腐蚀工况的表面强化,成本较高,通常只在特殊失效部位局部使用。
用户选择时应明确:是“恢复尺寸”还是“强化表面”,是“整体修复”还是“局部堆焊”。不同目标对应不同焊丝,不能一概而论。
三、SKD61氩弧焊修补的典型工艺流程
1. 缺陷清理
用角磨机、铣刀或碳弧气刨将裂纹、疲劳层、氧化层彻底去除,直至露出金属光泽。裂纹两端需钻止裂孔,防止焊接过程中扩展。坡口角度一般控制在30°~45°,底部留圆角。
2. 焊前预热
SKD61导热性较差,焊前必须预热。通常预热温度200~350℃,大模具或厚壁件取上限。预热可降低冷却速度,减小热应力与冷裂纹倾向。
3. 氩弧焊参数控制
采用直流正接或交流,保护气体为纯度≥99.99%的氩气,流量8~12L/min。焊接电流根据焊丝直径和坡口尺寸选择,原则是“小电流、窄道、多层多道”,避免输入热量过大。每道焊后应清理焊渣与飞溅,控制层间温度不低于预热温度、不高于400~450℃。
4. 焊后处理
焊后立即进行后热或回火处理,通常加热至500~550℃保温,随后缓慢冷却。必要时进行2~3次回火,以软化淬硬区、释放应力、稳定组织。对精度要求高的部位还需进行机加工、打磨与抛光。
5. 质量检验
包括目视、着色渗透、硬度检测,重要模具还可进行超声波或磁粉检测,确认无裂纹、未熔合、气孔等缺陷。
四、现货供应与选型采购要点
1. 供货时效是核心
热锻模具一旦失效,生产线往往处于停摆状态。因此用户对“现货”的需求不仅是价格问题,更是停机损失控制问题。采购时应优先确认焊丝直径、牌号、包装重量是否有库存,以及能否当天或次日发出。常见直径为1.2mm、1.6mm、2.0mm、2.4mm、3.2mm,其中1.6mm与2.4mm在模具修补中使用最广。
2. 质量证明与批次稳定性
应要求供应商提供材质证明书,关注C、Cr、Mo、V、Si、Mn等元素含量,以及硬度、冲击功等指标。修补焊丝的批次稳定性非常重要,避免同一模具多次修复因焊丝波动产生不同硬度与开裂倾向。
3. 匹配母材状态
无论焊丝成分多接近,最终修复质量仍取决于母材实际状态。淬火回火态、退火态、已经多次补焊的模具,其预热与后续热处理参数会有差异。采购前建议告知供应商模具钢号、硬度要求、缺陷类型,必要时做工艺试板。
4. 采购注意事项中的便利信息
实际采购还会涉及开票、物流、退换货与技术指导,这些支持能力往往比单价更能体现供应商是否专业。对于常年有修复需求的企业,可与供应商建立常用规格常备库存协议,减少紧急采购风险。
五、常见问题与解决思路
- 补焊后出现裂纹:多与预热不足、层间温度控制不当、焊材含氢量偏高或焊后未及时回火有关。
- 补焊区硬度偏低:可能选用了低碳焊丝或回火温度过高、次数过多,必要时改用专用高硬度焊丝并控制回火制度。
- 补焊区使用后早期塌陷:往往说明修补层高温强度不足,应选用合金含量匹配的Cr-Mo-V焊丝。
- 焊道成形差、气孔多:检查氩气纯度、流量、风干扰以及焊前坡口清理是否到位。
六、公司现货供应信息
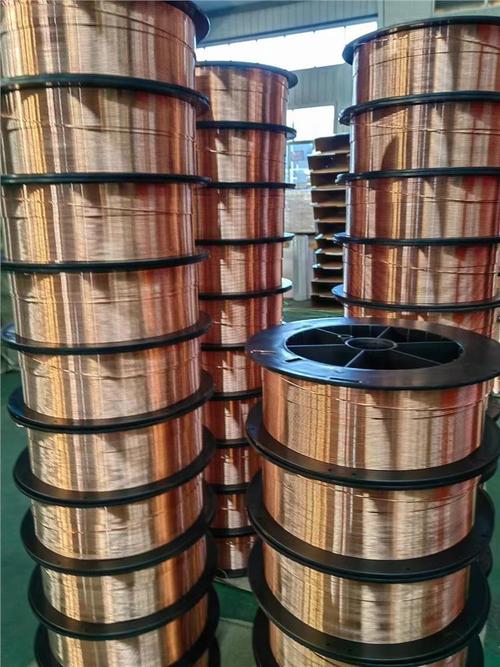
我们常年备有SKD61/H13热锻模具修补专用氩弧焊丝,规格包括1.2mm、1.6mm、2.0mm、2.4mm、3.2mm等常用直径,适用于Cr-Mo-V系热作模具钢的修复与堆焊。货源充足,支持当天发货,并提供材质证明、焊接工艺建议与售后技术咨询。具体磁漆覆盖更关键的常配相近种类,落实问题时须逐项沟通、必要时按材质对接,帮助客户在最短时间内恢复生产、降低模具更换成本。如需了解库存、价格与工艺适配方案,欢迎随时联系咨询。
SKD61热锻模具修补的关键在于“焊丝匹配 + 工艺规范 + 供货及时”。选择成分与母材匹配的氩弧焊丝,配合预热、控制层间温度与焊后回火,能够显著延长修复模具的使用寿命。对于停机损失较高的企业而言,拥有稳定现货来源的技术型供应商,是保障生产连续性的重要一环。