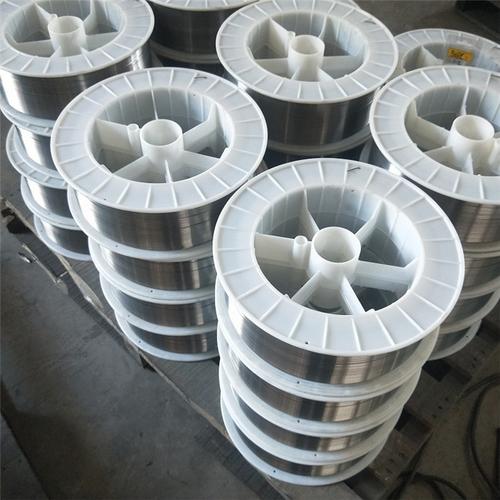
韩国现代S-9018.B3手工电焊条是一种广泛应用于工业焊接领域的高品质焊接材料,属于低氢型铁粉焊条,适用于碳钢及低合金钢的焊接。在现代制造业、船舶建造、桥梁工程、压力容器及管道安装等领域中,S-9018.B3以其稳定的电弧性能和优异的焊缝质量享有良好声誉。
一、产品特性
- 低氢型药皮:该焊条采用低氢型药皮设计,能显著降低焊缝中氢的含量,有效防止冷裂纹的产生,尤其适用于刚性大的结构件焊接。
- 优良的力学性能:焊缝金属具有较高的抗拉强度和良好的冲击韧性,能够满足多种恶劣工况下的使用要求。
- 电弧稳定:S-9018.B3焊接时电弧燃烧平稳,飞溅小,脱渣容易,焊缝成型美观,适用于全位置焊接。
- 铁粉含量高:药皮中含有较高比例的铁粉,熔敷效率高,可减少焊接层数和工时,提高生产效率。
二、主要用途
该焊条常用于以下场景:
- 碳钢及低合金钢结构的重要焊接
- 压力容器、锅炉、管道等承压设备的焊接
- 船舶、桥梁、工程机械等重型钢结构制造
- 需要低氢焊缝以防止延迟裂纹的关键部位焊接
三、供应商选择
目前,该产品在中国市场通过世界工厂网等B2B平台广泛供应,采购商可根据需求选择正规授权经销商或进口商。选购时应注意以下要点:
1· 确认产品为韩国现代正品,索取原厂质保书和认证文件
2· 核对焊条型号、规格(如直径2.5mm、3.2mm、4.0mm、5.0mm等)与包装完整性
3· 了解供应商的供货能力、交期及售后服务
四、使用注意事项
- 焊前应将焊条在规定温度下烘干(通常350℃-400℃烘1-2小时),以去除药皮中的水分。
- 焊件表面应清除油污、锈蚀和水分,确保焊接质量。
- 根据板厚和焊接位置合理选择焊接电流和运条方式。
- 在风速较大的环境中施焊时,应采取防风措施,避免保护效果下降。
韩国现代S-9018.B3手工电焊条凭借其稳定的品质和良好的焊接性能,成为众多工业项目中的可靠选择。采购商可通过世界工厂网中国产品信息库等专业平台,获取详细的供应信息并与厂商进行精准对接。