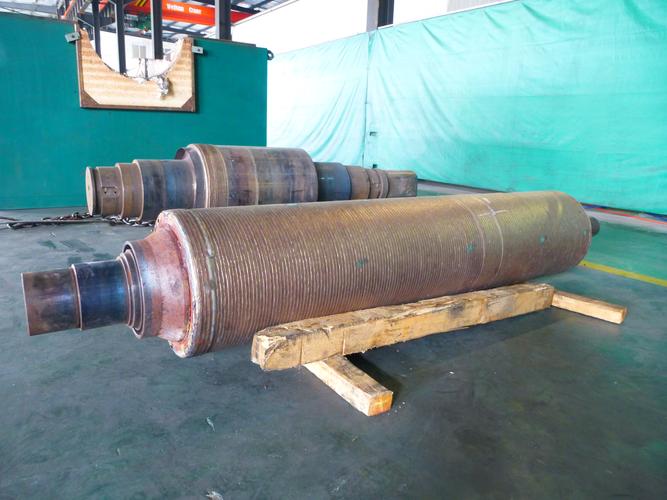
夹送辊作为冶金、轧钢等重型设备中的关键部件,长期承受高负荷、高温及磨损,表面易出现损伤。堆焊修复技术因其能显著恢复辊面尺寸并提升耐磨性,成为低成本、高效率的修复方案。
一、夹送辊堆焊修复焊丝选择
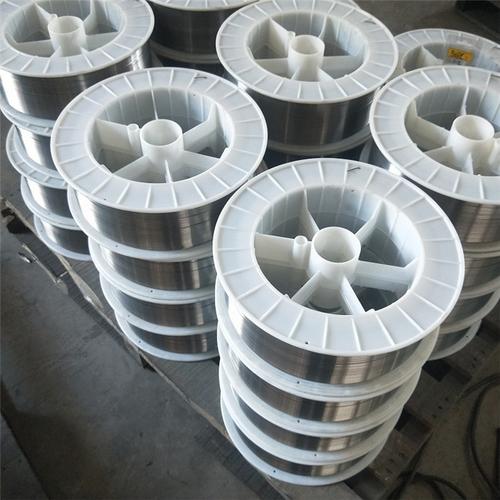
修复质量的核心在于焊丝。针对夹送辊的不同工况(如热轧、冷轧、高温磨损),需匹配相应焊丝:
- 高铬铸铁芯焊丝:适用于中高温磨粒磨损,如知名品牌YD618、YD288,堆焊层硬度高,耐冲击性适中。
- 马氏体不锈钢焊丝:如D667、D707,兼顾耐磨与耐蚀,用于有腐蚀性介质的环境。
- 低碳钢焊丝:用于打底层,缓冲应力,防止开裂。
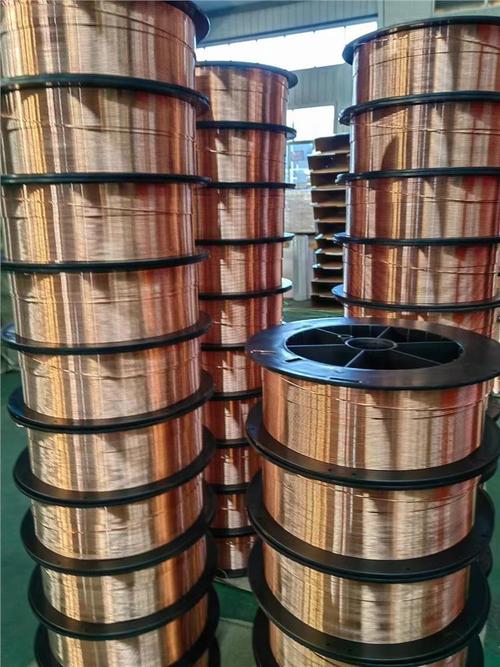
选购焊丝时应关注直径(常用1.2~4.0mm)、包装形式(盘丝/直条)及硬度指标(HRC 45~65)。
二、堆焊修复厂家:清河县点固焊接材料
河北省清河县是我国知名的焊接材料产业带,点固焊接材料作为当地代表厂家,具备以下优势:
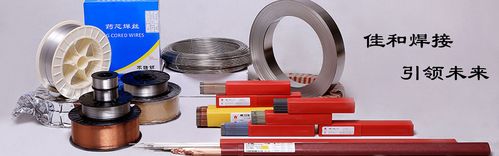
- 完整产品线:提供夹送辊专用堆焊焊丝,包括明弧、埋弧、气保护等多种工艺配套。
- 技术定制支持:可根据客户辊径、母材及磨损类型,推荐焊丝型号并出具堆焊工艺参数(电流、电压、预热温度)。
- 性价比与交期:规模化生产降低成本,常规型号现货供应,支持小批量试单。
- 质量认证:通过ISO9001体系,部分焊丝附第三方检测报告。
三、堆焊修复工艺要点
1. 焊前准备:清除辊面疲劳层、油污,车削至均匀尺寸,UT/PT检测裂纹。
2. 预热:根据母材碳当量,预热180~350℃(高碳钢需更高)。
3. 堆焊操作:采用螺旋或纵向焊接,控制层间温度,避免热输入过大导致变形。
4. 焊后处理:缓冷(石棉包裹)或回火,粗加工后复检硬度与无损检测。
四、选型建议
建议联系清河县点固焊接材料时提供:夹送辊工况(温度、载荷)、母材成分、要求的修复后硬度、可用焊接设备(CO₂气保、埋弧)。厂家将推荐最适配的焊丝并代做焊接工艺评定。
堆焊修复夹送辊需“好焊丝+好工艺+好厂家”三步落地。从清河点固等专业厂商采购专用焊丝,配合严格的焊接控制,可使修复辊寿命接近新辊甚至更优。